Новый подшипник должен надёжно удерживаться в корпусе или на валу. Если место установки изношено, появляется люфт, а после сборки могут вернуться гул, вибрация или нагрев.
Замена одного подшипника такую неисправность не устраняет. Сначала нужно измерить отверстие в корпусе или шейку вала, проверить их форму и понять, возможен ли ремонт.
Если новый подшипник устанавливается слишком свободно, причина может находиться не в нём, а в изношенном отверстии корпуса или шейке вала.
Что называют посадочным местом подшипника
Наружное кольцо подшипника устанавливается в корпус, крышку, ступицу или другую деталь. Внутреннее кольцо садится на вал, ось либо шейку. Эти поверхности удерживают подшипник в предусмотренном положении и не дают его кольцам проворачиваться относительно места установки.
Износ может появиться внутри отверстия или на наружной поверхности вала. В первом случае говорят о разбитом отверстии или повреждённом корпусе под подшипник. Во втором — об износе шейки вала.
Характер посадки зависит от конструкции узла и условий его работы. Поэтому по одной маркировке подшипника нельзя определить состояние корпуса или вала. Измерять нужно саму посадочную поверхность.
Как проявляется износ посадочного места
Один из наиболее заметных признаков обнаруживается при разборке. Подшипник снимается без ожидаемого усилия, проворачивается в корпусе или имеет люфт на валу. На металле могут остаться блестящие кольцевые следы, задиры, потемнение или налипший материал.
Во время работы неисправность проявляется гулом, вибрацией и нагревом. Из-за люфта подшипник может встать с перекосом. Тогда повреждение постепенно переходит на вал, корпус и соседние элементы механизма.
Иногда проблема становится заметна после повторного ремонта. Подшипник уже заменили, но гул или люфт вернулись. Это повод проверить не только установленную деталь, но и поверхности, которые её удерживают.
Повторная неисправность после замены подшипника часто указывает на повреждение места его установки.
Похожие признаки возникают при недостатке смазки, биении вала и других дефектах. Точную причину устанавливают после разборки и измерений.
Почему разбивается посадочное место
Поверхность изнашивается, когда кольцо подшипника начинает двигаться относительно корпуса или вала. Металл постепенно вырабатывается, посадка становится свободнее, а вибрация и ударная нагрузка ускоряют разрушение.
Повреждение также может быть связано с перегревом, загрязнениями и коррозией. Иногда посадка страдает во время ремонта, если подшипник устанавливают с перекосом, забивают ударами или неправильно нагревают сопрягаемые детали.
Причина может находиться и в геометрии узла. Биение вала, несоосность отверстий или деформация корпуса создают повышенную нагрузку на отдельную часть подшипника. В таком случае обработки только видимой выработки будет недостаточно.
Почему новый подшипник не устраняет люфт
Замена помогает, если посадочная поверхность сохранила предусмотренный размер и форму. В увеличенном или овальном отверстии новый подшипник не будет удерживаться правильно. То же происходит при износе шейки вала.
Фиксирующий состав способен заполнить небольшой зазор, но не возвращает отверстию круглую форму и не исправляет перекос. Возможность его применения определяют по требованиям к конкретному узлу.
Кернение и случайные прокладки создают отдельные точки контакта вместо равномерного прилегания. Подшипник может встать с перекосом, а нагрузка на корпус распределится неправильно.
После ремонта нужно вернуть рабочий размер и форму посадочной поверхности. Простого устранения заметного люфта для этого недостаточно.
Что проверяют перед ремонтом
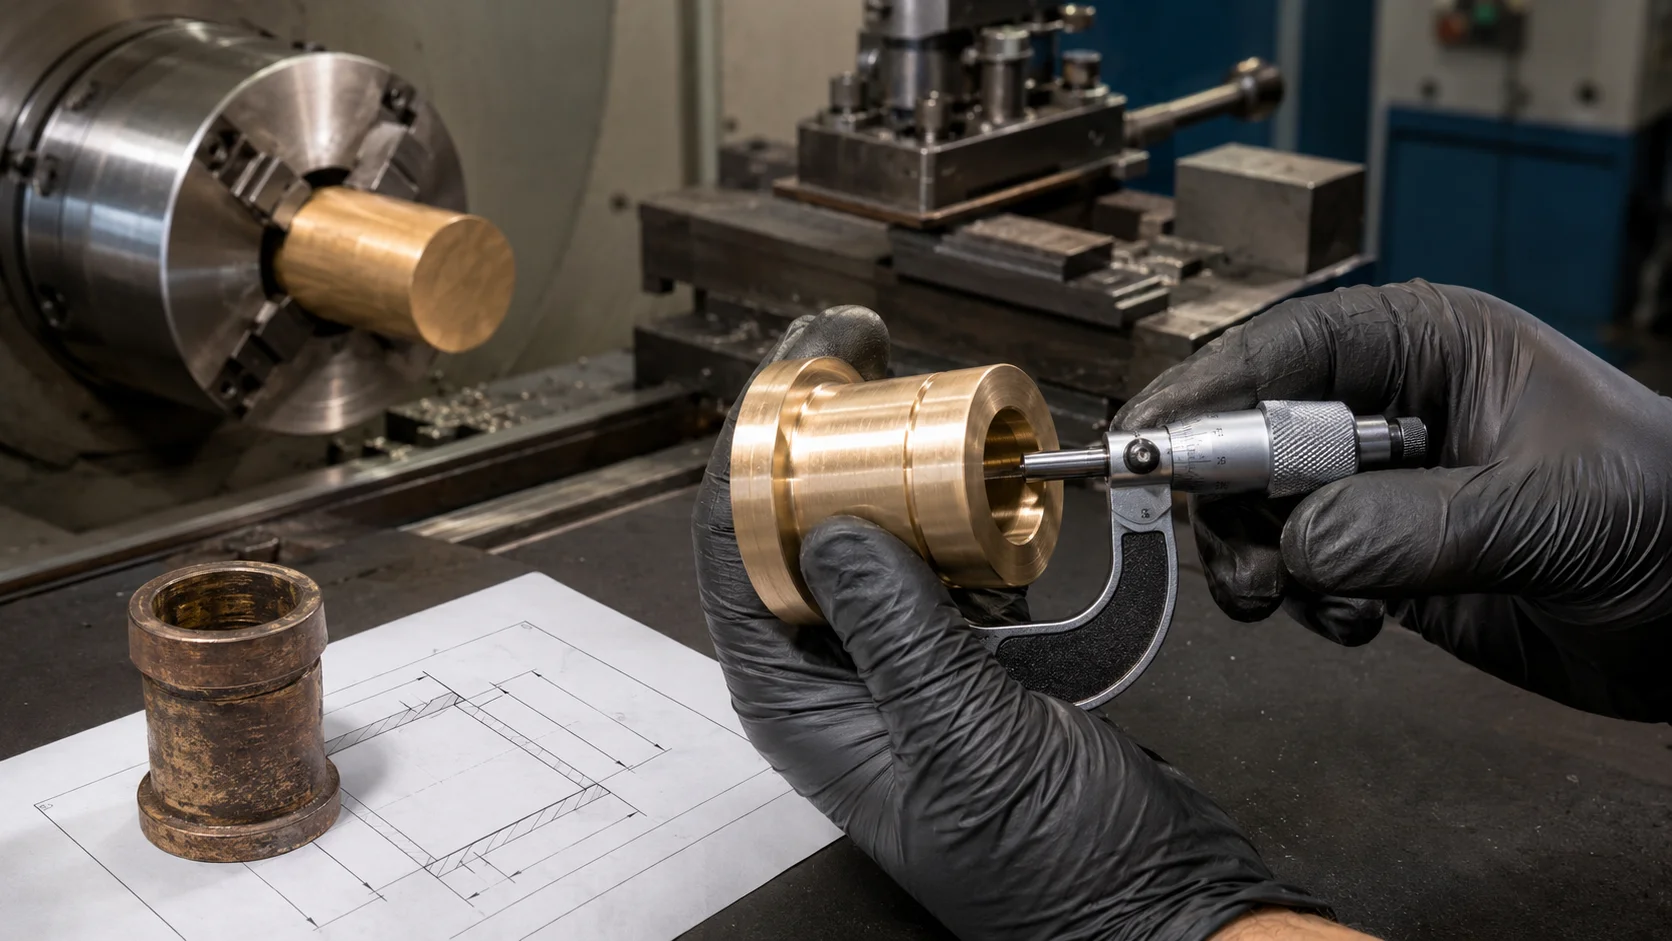
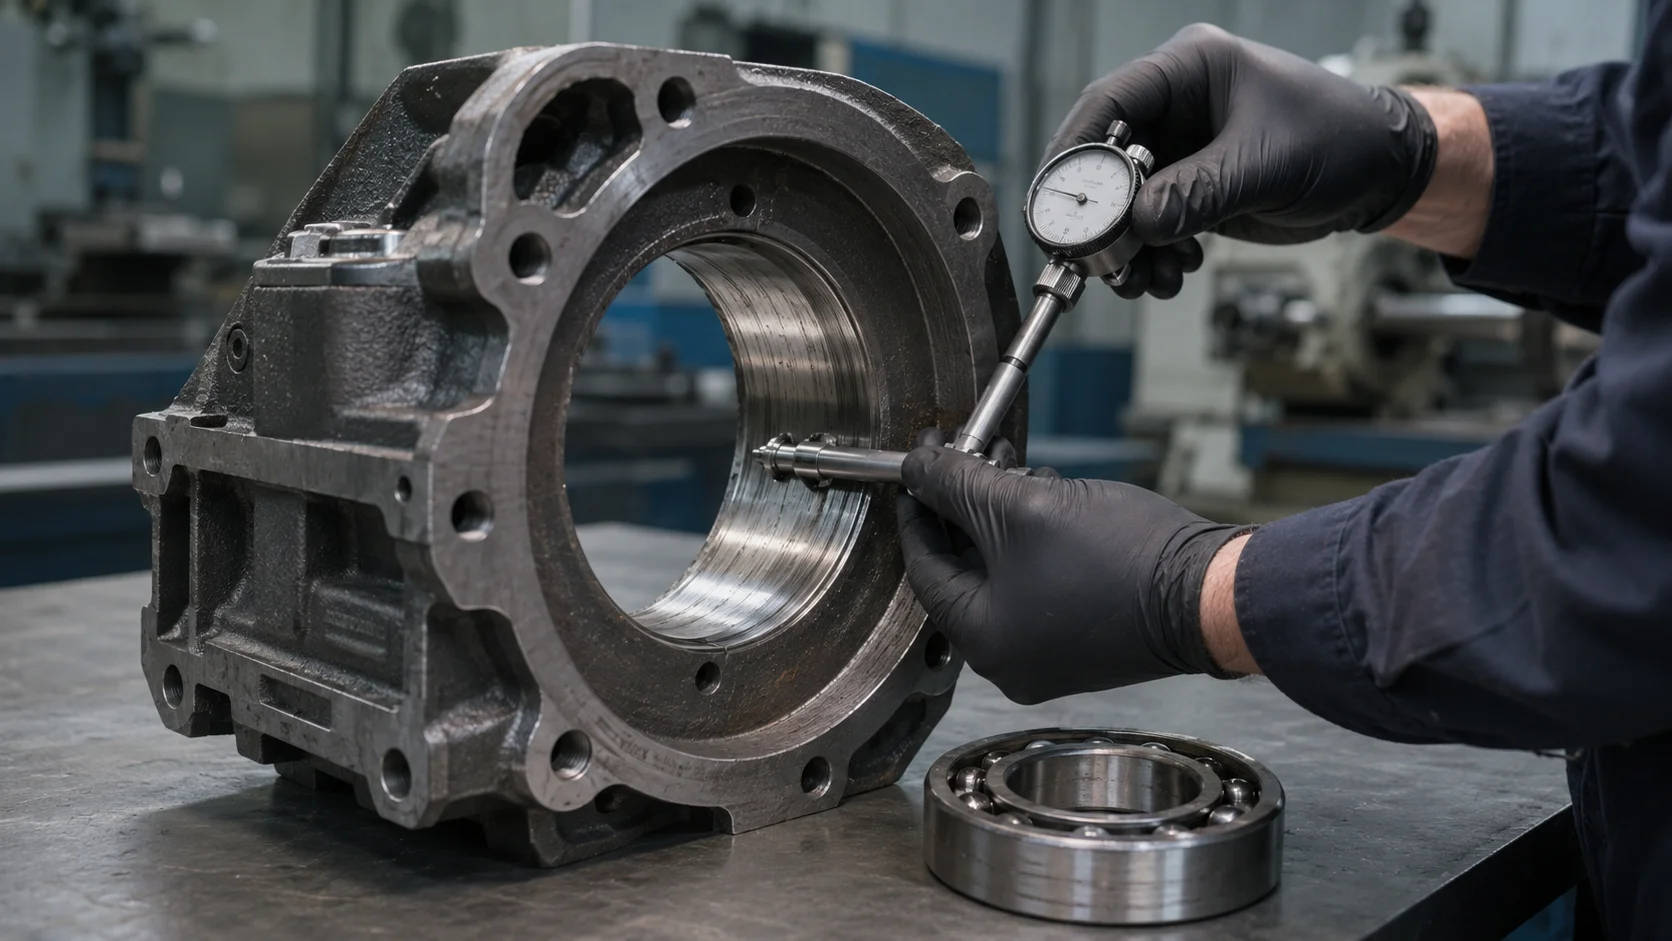
Деталь очищают и осматривают. Затем диаметр измеряют в нескольких положениях. Так можно обнаружить увеличение размера, овальность и неравномерную выработку.
У корпусной детали проверяют отверстие и его расположение относительно других рабочих поверхностей. На валу оценивают повреждённую шейку, соседние участки и биение.
Также нужны размеры или маркировка подшипника. Они показывают, под какую деталь должна быть подготовлена посадка после обработки.
Измерения позволяют понять, нужна ли обработка и имеет ли она смысл. Если корпус деформирован или повреждены базовые поверхности, это станет известно до начала работ.
Когда посадочное место можно восстановить
Ремонт рассматривают, если деталь сохранила необходимую геометрию и прочность, а повреждённый участок можно обработать до требуемого размера.
В ООО «Квалитет» посадочные поверхности восстанавливают напылением с последующей механической обработкой. Способ зависит от того, что повреждено — отверстие в корпусе или наружная шейка вала.
Подробно возможности производства представлены на странице восстановления посадочных мест. Заказчику не нужно самостоятельно выбирать технологию. Достаточно показать деталь, передать известные размеры и объяснить, как проявлялась неисправность.
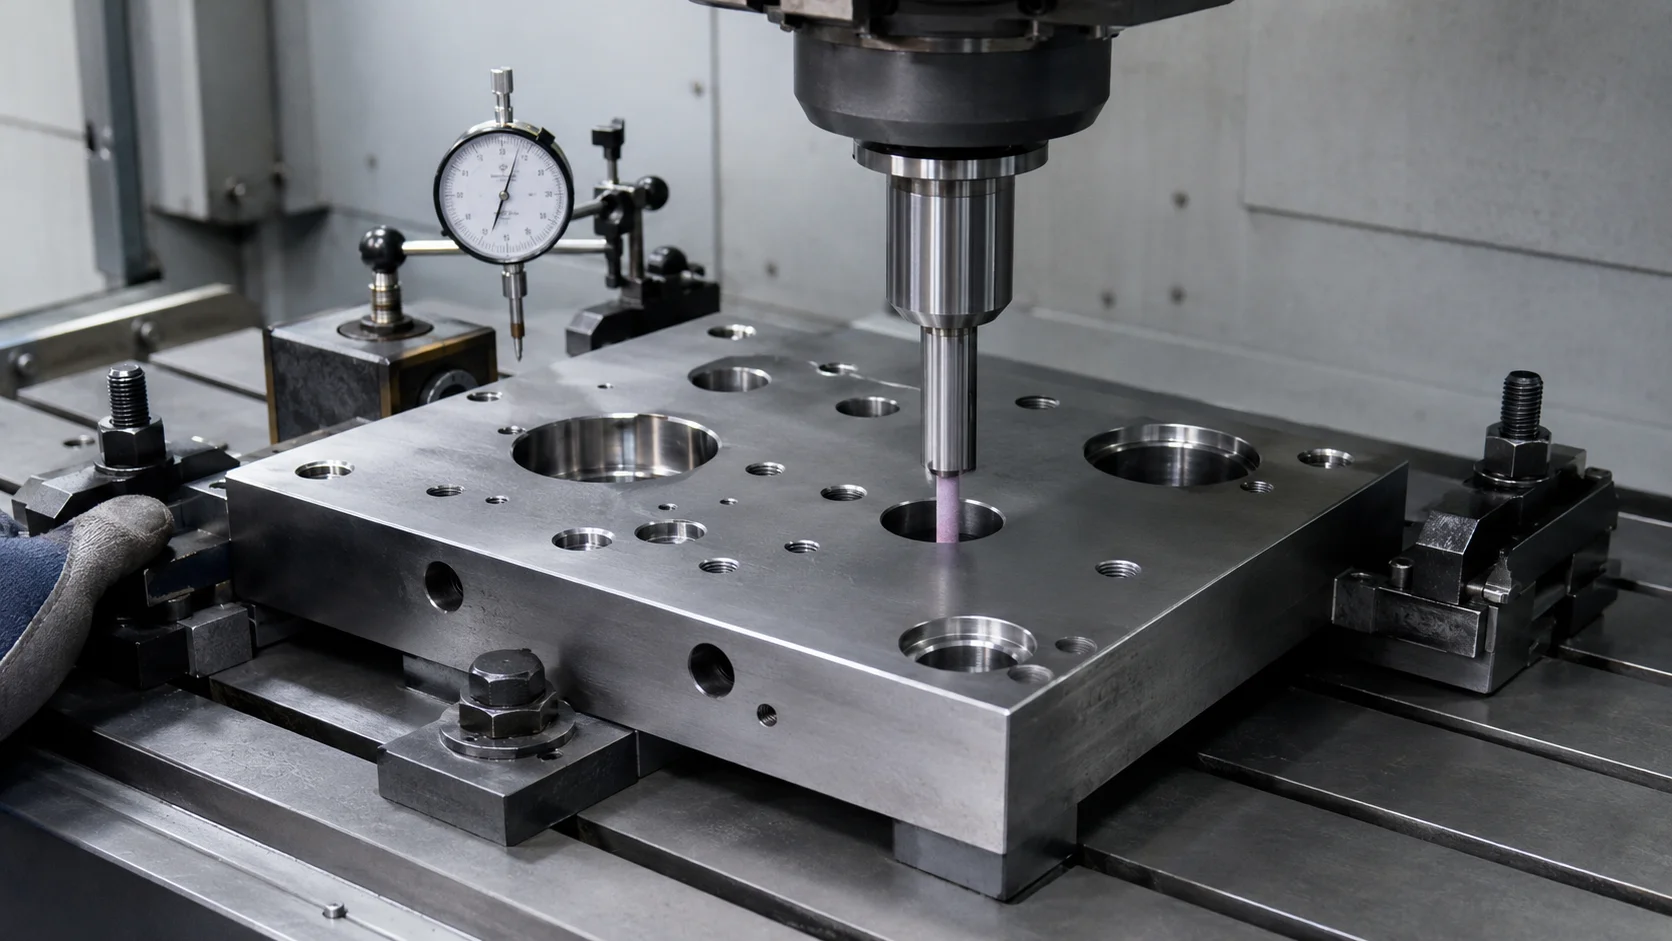
Финишная обработка восстановленной поверхности может включать шлифовку детали. Для отдельных рабочих участков «Квалитет» применяет детонационное напыление. Подходящий состав операций определяют после измерений.
Чем отличается ремонт корпуса от ремонта вала
Разбитое отверстие под подшипник нужно вернуть к требуемому внутреннему размеру и правильной форме. При этом учитывают положение отверстия относительно соседних поверхностей корпуса.
На валу восстанавливают наружную шейку. Для неё важны диаметр, биение и расположение относительно других рабочих участков.
Поэтому одинаковый люфт может потребовать разных работ. Если наружное кольцо движется в корпусе, проверяют отверстие. Если внутреннее кольцо имеет люфт на валу, измеряют шейку. При повреждении обеих поверхностей нужно передать обе детали.
Канавка от сальника относится к другому типу износа. В этом случае проверяют дорожку, по которой работает уплотнительная кромка. Возможность её восстановления оценивают отдельно.
Когда деталь лучше заменить
От ремонта могут отказаться при трещинах, значительной деформации корпуса, критическом повреждении базовых поверхностей или невозможности получить требуемую геометрию.
Редкий корпус или вал часто выгоднее восстановить, если его рабочие размеры ещё можно вернуть. Это актуально для промышленного оборудования, спецтехники и снятых с производства узлов, где новая деталь долго поставляется или продаётся только в сборе.
Однако высокая стоимость замены не делает любую деталь ремонтопригодной. Если обработка не обеспечит правильную посадку, дальнейший ремонт не имеет смысла.
Что подготовить для оценки
Чтобы специалист быстрее понял задачу, передайте пять основных сведений:
- фотографии детали целиком и повреждённого участка;
- маркировку снятого или нового подшипника;
- известные размеры либо чертёж;
- описание гула, люфта, нагрева или другой неисправности;
- информацию о предыдущем ремонте.
Для нестандартного промышленного узла полезно указать назначение детали и условия её работы. Если исходных данных нет, можно привезти сам корпус, вал и подшипник на осмотр.
Не зачищайте повреждённый участок перед передачей. Следы проворота, перегрева и прежнего ремонта помогают установить причину износа.
От чего зависят стоимость и срок
Стоимость зависит от размеров и массы детали, глубины выработки, площади повреждения и сложности установки на оборудование. Также учитываются подготовка поверхности и последующая обработка.
Срок определяют после осмотра и согласования работ. Точные цены и продолжительность ремонта без изучения детали не указаны.
Что делать, если подшипник устанавливается свободно
Не собирайте узел, пока не проверено место установки подшипника. Сохраните снятую деталь, сделайте фотографии выработки и сообщите, где появился люфт — в корпусе или на валу.
ООО «Квалитет» в Новосибирске выполняет проверку и восстановление посадочных поверхностей. Отправьте фотографии, маркировку подшипника и известные размеры либо привезите детали на измерение.
После проверки станет понятно, можно ли восстановить посадку, какую деталь нужно передать в работу и имеет ли ремонт смысл по сравнению с заменой. Предварительная дефектовка помогает избежать повторной разборки механизма и дополнительного простоя оборудования.