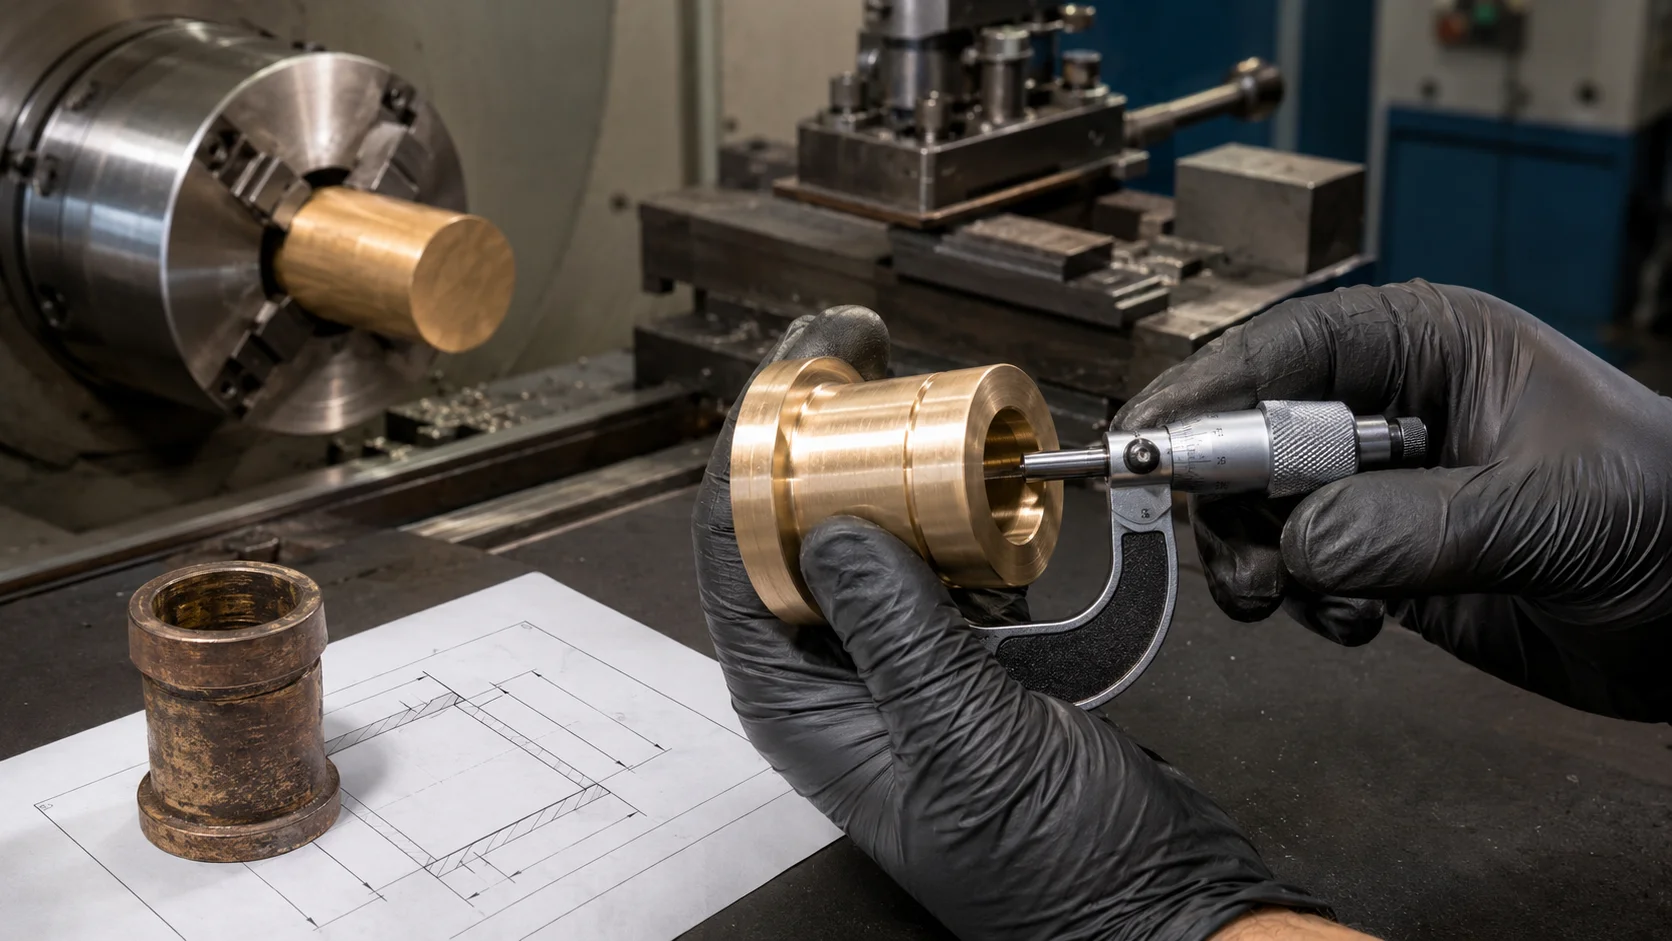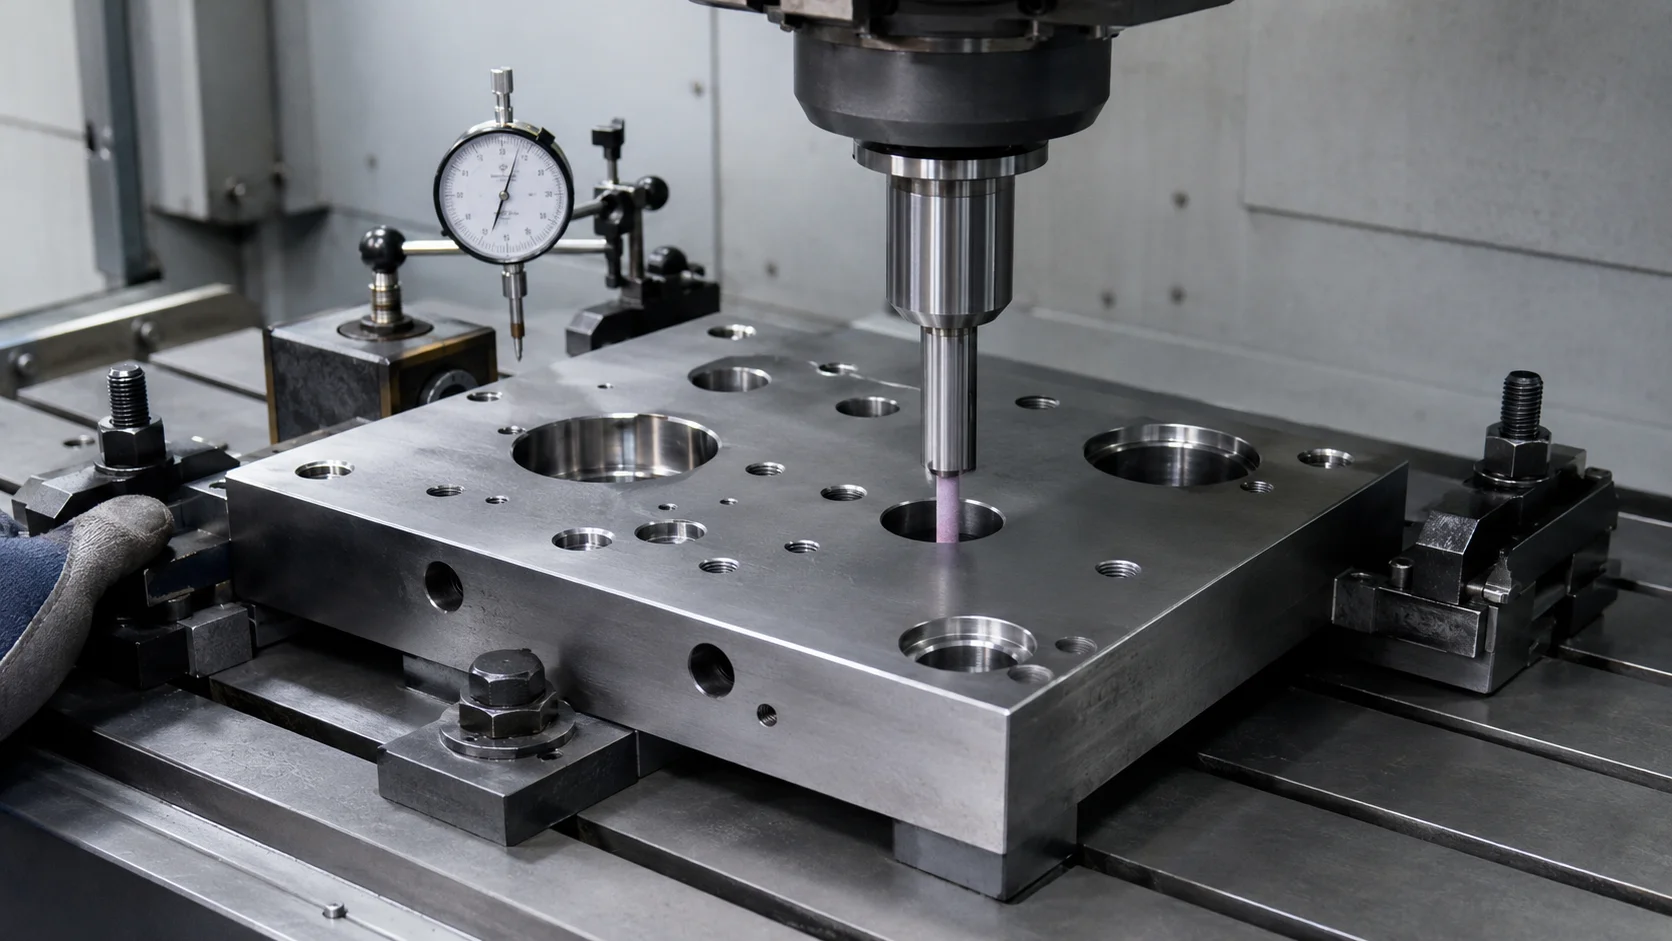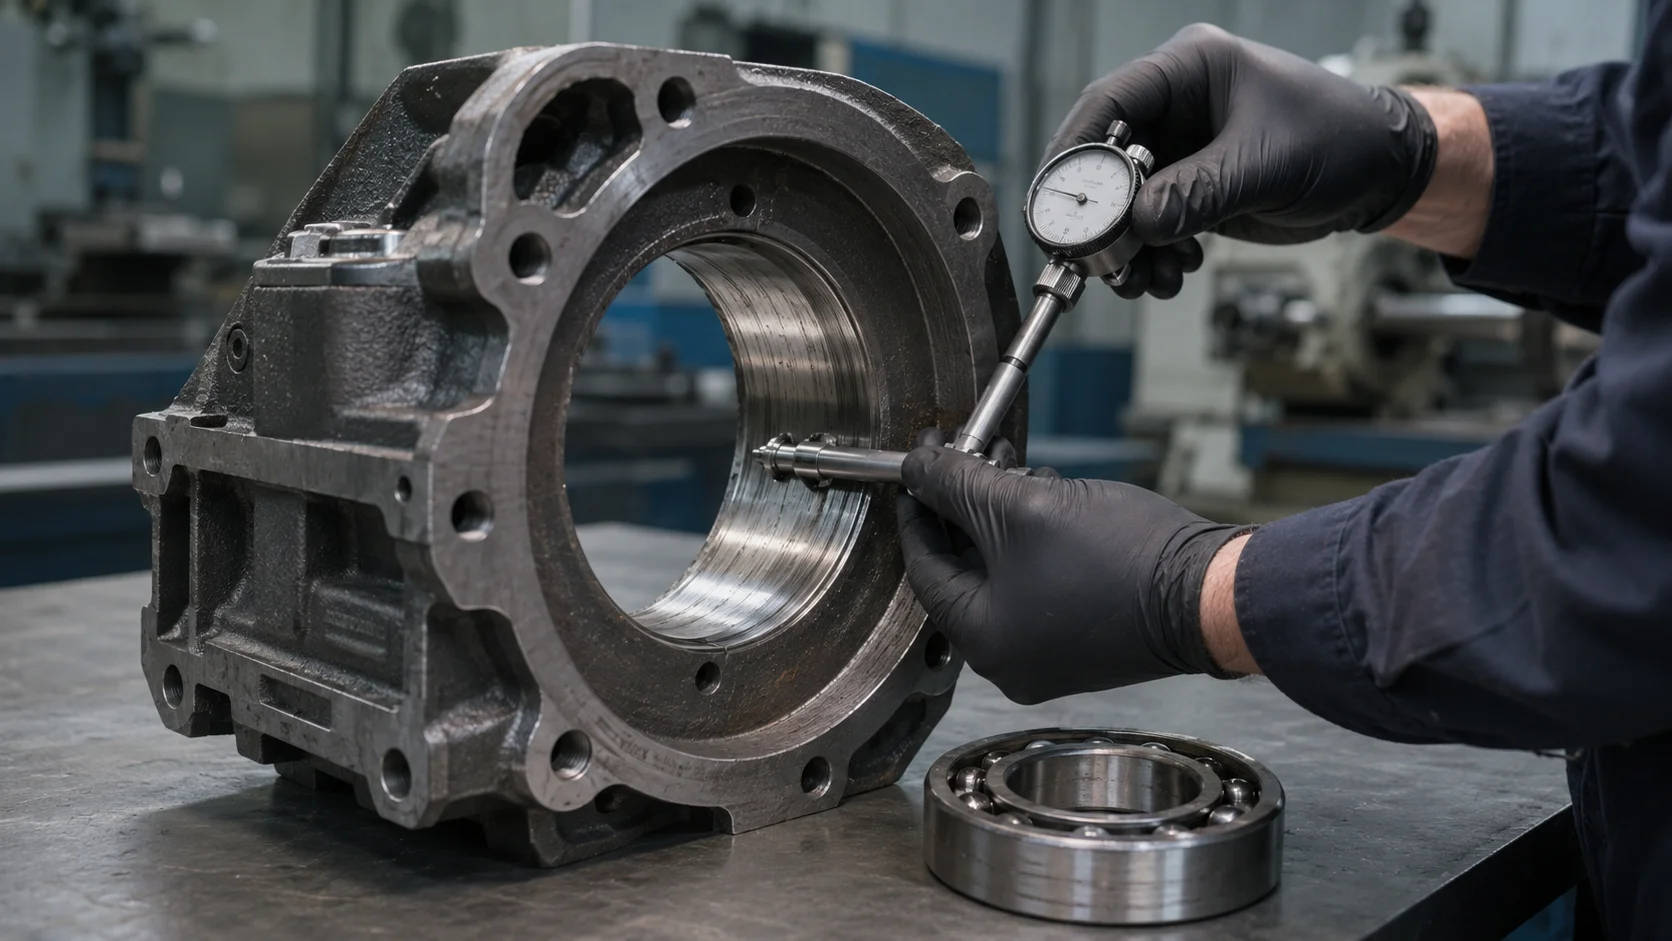
Координатная шлифовка применяется, когда важно получить не только требуемый размер отверстия, но и его заданное положение относительно баз, соседних отверстий и других элементов детали. Такая обработка востребована при изготовлении и ремонте корпусов, плит, штампов, пресс-форм и технологической оснастки.
ООО «Квалитет» рассматривает заказы по чертежам и образцам. До начала работ технолог проверяет припуск, требования к геометрии и возможность установки заготовки. Если выбранный способ не подходит, это станет известно до запуска детали в обработку.
Правильного диаметра недостаточно, если отверстие смещено относительно остальных элементов детали. Координатная шлифовка позволяет учитывать обе задачи.
Для чего нужна координатная шлифовка
Обычное внутреннее шлифование позволяет получить размер и форму цилиндрического отверстия. Координатная обработка требуется, когда положение этого отверстия связано с другими поверхностями детали.
Например, в корпусе несколько отверстий образуют общую систему. Если одно из них смещено, вал, втулка, направляющая или крепёж не займут предусмотренное положение. Деталь может не собраться либо будет работать с перекосом.
Поэтому перед обработкой определяют базы, от которых заданы координаты. Затем заготовку устанавливают и выверяют так, чтобы положение отверстия соответствовало чертежу.
Общие работы с валами, плоскостями, отверстиями и цилиндрическими поверхностями представлены на странице «Шлифовка деталей».
Когда применяют координатно-шлифовальные работы
Метод используют на завершающем этапе изготовления детали, когда отверстия уже сформированы и оставлен припуск под финишную обработку. Координатная шлифовка помогает получить окончательный размер и сохранить заданное расположение элементов.
Такая обработка может потребоваться после термообработки, предварительной расточки или восстановления изношенной поверхности. Возможность работы зависит от материала, твёрдости, припуска и доступа инструмента к нужному участку.
Метод подходит и для ремонта корпусной детали. Сначала нужно установить, сохранились ли базовые поверхности и можно ли вернуть отверстию требуемую геометрию. Если корпус деформирован, обработка одного отверстия не устранит общий перекос.
Координатная шлифовка обычно завершает формирование отверстия. Для неё нужна подготовленная заготовка с достаточным припуском.
Какие детали направляют на обработку
Координатная шлифовка используется для корпусных деталей, плит, элементов штампов, пресс-форм и другой технологической оснастки. Главное условие — наличие отверстия или внутреннего контура, положение которого задано относительно баз.
Деталь должна допускать надёжную установку и выверку. Рабочая зона остаётся доступной для шлифовального инструмента, а имеющегося припуска должно хватать для получения требуемого размера.
Окончательную возможность обработки определяют по чертежу и заготовке. Название детали само по себе не даёт достаточных данных. Два внешне похожих корпуса могут отличаться материалом, твёрдостью, базами и требованиями к положению отверстий.
Типовая производственная ситуация
После предварительной обработки в корпусной детали оставлены отверстия с припуском. По чертежу их центры должны находиться в заданном положении относительно опорной плоскости и друг друга.
Если обработать каждое отверстие без общей привязки к базам, конечные диаметры могут соответствовать чертежу, а межосевое расположение — нет. Во время сборки появится перекос, несовпадение с сопрягаемой деталью или неравномерная нагрузка.
В такой задаче технолог сначала проверяет базы и фактическое состояние заготовки. После этого определяет порядок установки и обработки отверстий. Финальный контроль должен подтвердить параметры, которые были согласованы по чертежу.
Это типовой пример применения метода, а не описание конкретного заказа ООО «Квалитет».
Что проверяют перед началом работ
Сначала изучают чертёж и определяют, от каких поверхностей заданы координаты. Затем оценивают размеры заготовки, материал, твёрдость и состояние отверстий.
Особое значение имеет припуск. Если он слишком мал, убрать имеющееся отклонение может не получиться. Излишний припуск увеличивает объём обработки и может потребовать предварительной расточки.
Также проверяют, можно ли надёжно установить заготовку и получить доступ к рабочей зоне. Эти вопросы решаются до согласования заказа, чтобы не запускать в работу деталь, которую невозможно обработать по заданным требованиям.
Что передать для оценки
Чтобы технолог мог проверить задачу, подготовьте пять основных позиций:
- рабочий чертёж с размерами, базами и допусками;
- фотографии заготовки и обрабатываемых участков;
- материал и твёрдость детали;
- текущие размеры отверстий;
- количество изделий.
Если точный размер припуска неизвестен, можно передать деталь на измерение. При наличии сопрягаемого элемента приложите его чертёж или укажите требования к посадке.
Самостоятельно выбирать станок и последовательность операций не нужно. Достаточно показать исходное состояние детали и требуемый результат.
Чертёж должен показывать связь отверстия с остальной геометрией. Один конечный диаметр не объясняет, от каких баз нужно выдержать его положение.
Чем координатная шлифовка отличается от расточки
При растачивании отверстие формируют или увеличивают режущим инструментом. Операция может быть предварительной либо чистовой в зависимости от материала и требований чертежа.
Шлифование выполняется абразивным инструментом и часто используется на заключительном этапе. Оно подходит для работы с небольшим припуском и получения окончательной геометрии подготовленного отверстия.
Если отверстие нужно существенно увеличить или исправить крупное отклонение, одной шлифовки может быть недостаточно. В таком случае сначала выполняют предварительную обработку, а затем переходят к финишной.
Способ выбирают по состоянию заготовки, материалу, припуску и требованиям чертежа.
Когда применяют электроэрозионную обработку
Не каждый внутренний элемент доступен для шлифовального инструмента. Проблема возникает при узких пазах, сложных контурах, острых внутренних углах и глубоко расположенных участках.
Для некоторых деталей из электропроводящих материалов подходит электроэрозионная обработка. Она удаляет металл электрическими разрядами и позволяет работать с геометрией, которую сложно получить обычным режущим или абразивным инструментом.
Способ обработки выбирают по форме элемента, материалу и требованиям чертежа. Заказчику не нужно заранее решать, потребуется координатная шлифовка или электроэрозия. Эту часть задачи проверяет технолог.
Почему фотографии недостаточно
По фотографии можно увидеть форму заготовки, расположение выступов и примерный доступ к рабочей зоне. Но снимок не показывает координаты, допуски и фактический припуск.
Для предварительного разговора фотографии полезны, однако расчёт координатной обработки выполняют по чертежу. Если документации нет, сначала нужно определить, можно ли восстановить необходимые размеры по образцу или сопрягаемому узлу.
Чем полнее исходные данные, тем быстрее специалист сможет понять, подходит ли имеющееся оборудование и какие операции потребуются.
От чего зависят стоимость и срок
Стоимость зависит от размеров и массы детали, материала, твёрдости, количества отверстий и сложности установки. Учитываются величина припуска, количество базирований и требования к конечной геометрии.
Если перед шлифованием требуется расточка, восстановление поверхности или другая подготовка, объём работ изменится. Это согласуют до запуска заказа.
Срок определяется после изучения чертежа и заготовки. Точные цены и продолжительность обработки без исходных данных не указаны.
Координатная шлифовка деталей в Новосибирске
ООО «Квалитет» принимает на оценку чертежи и детали для координатно-шлифовальных работ. До запуска заказа специалист проверит базы, припуск, доступ к рабочей зоне и возможность установки заготовки.
Отправьте чертёж, фотографии и сведения о материале. Технолог определит, подходит ли координатная шлифовка, потребуются ли предварительные операции и какие данные нужно согласовать до начала работ.
Такая проверка помогает избежать затрат на обработку детали, которая не подойдёт к сопрягаемому узлу из-за неправильно заданного размера или положения отверстия.